|
|
|
|
| Modell-Nr. |
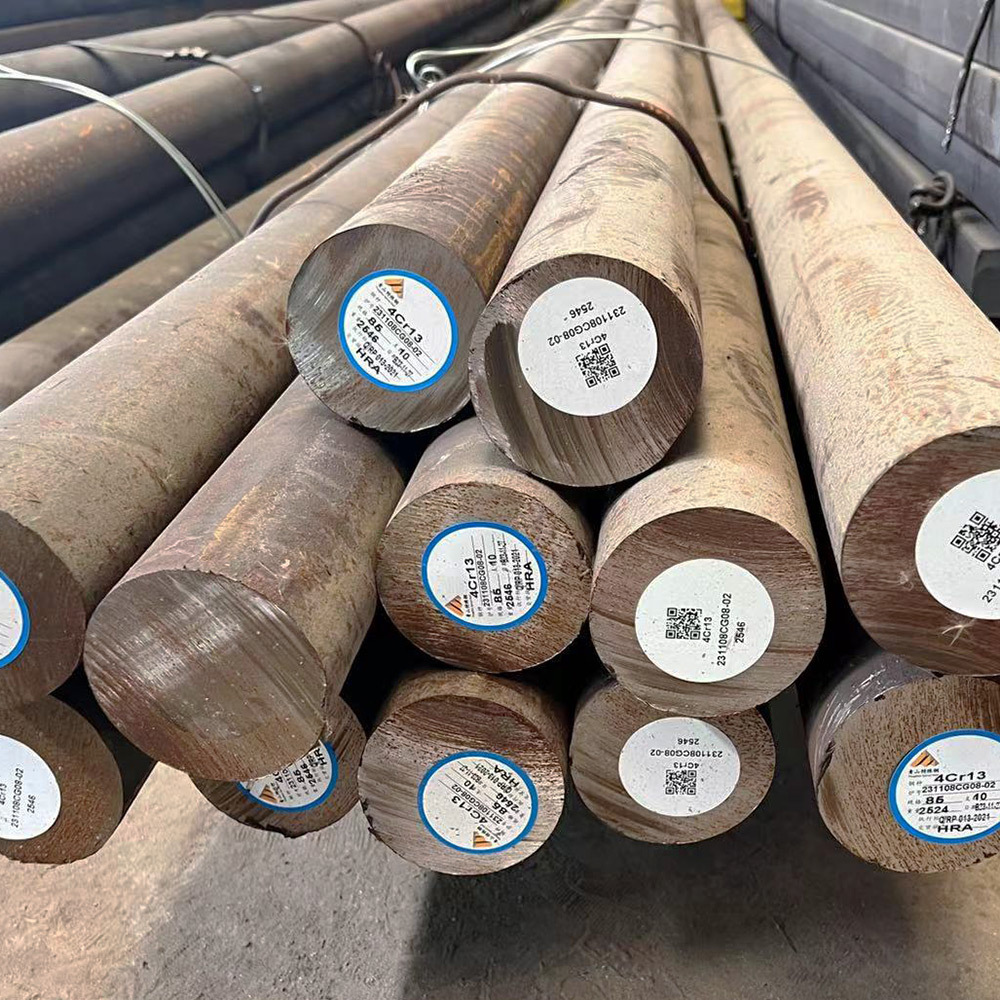
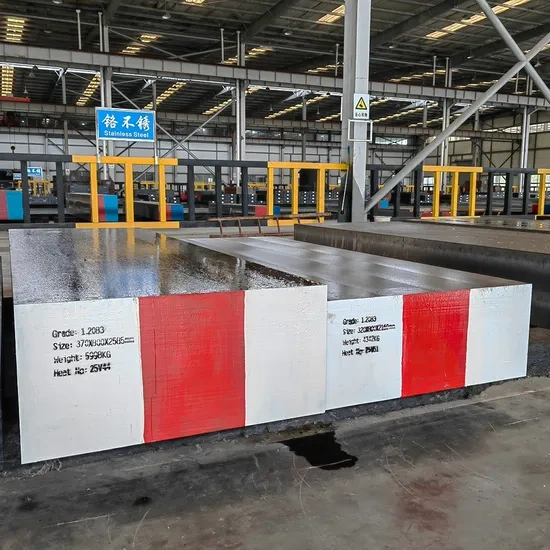
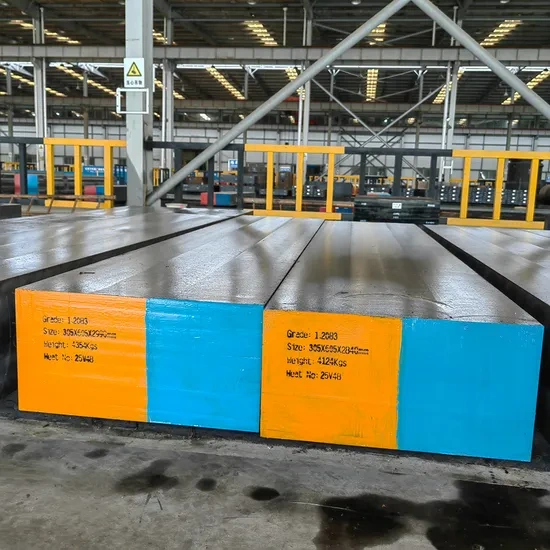
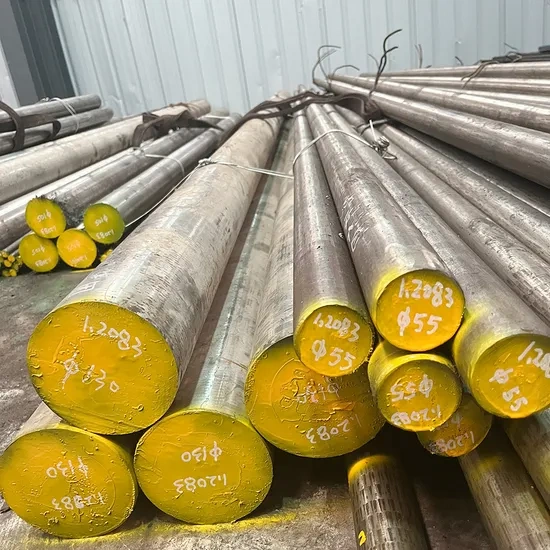
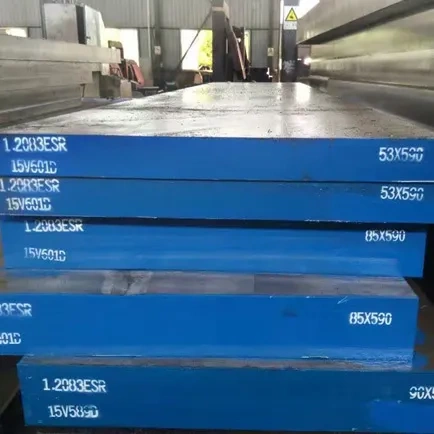
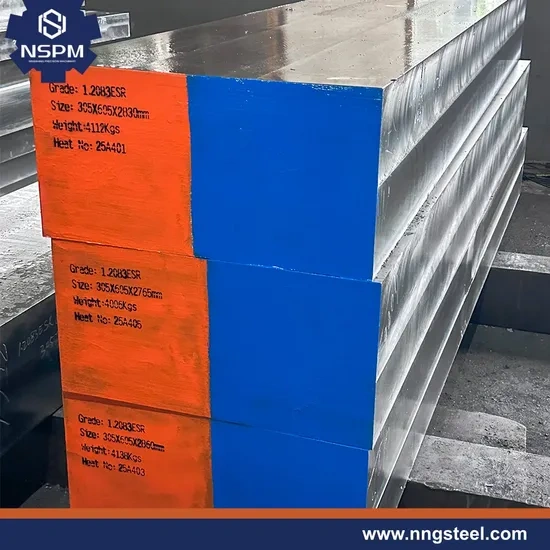
S136, 1.2083, 420, SUS420J2, 4Cr13 |
Zusammensetzung |
Edelstahlschrott |
| Technik |
Warmgewalzt |
Form |
Flach |
| Oberflächenbehandlung |
Schwarz, bearbeitet |
Spezielle Verwendung |
Hochfester Stahlblech, verschleißfester Stahl, Siliziumstahl, Kaltarbeitsstahl, frei schneidender Stahl, Formstahl |
| Anwendung |
Werkzeugstahlstab |
Wärmebehandlung |
Glühen / Q+T |
| Prozess |
EAF+LF+VD+ESR |
Inspektion |
Chemische und physikalische Eigenschaften |
| Transportverpackung |
Unverpackt |
Spezifikation |
Bitte prüfen Sie die detaillierte Beschreibung |
| Marke |
Ningbo Ningshing |
Herkunft |
AISI / SAE |
| Produktionskapazität |
10000 Tonnen/Jahr |
|
Produktbeschreibung
Äquivalenz
| AlSl / SAE |
DIN / W.Nr |
JIS |
GB |
| 420 |
1.2083 |
SUS420J2 |
4Cr13 |
Chemische Zusammensetzung (%)
| Stahlsorte |
C |
Si |
Mn |
P |
S |
Cr |
| 1.2083 |
0.36-0.42 |
≤1,00 |
≤1,00 |
≤0,030 |
≤0,030 |
12.50-14.50 |
| 420 |
0.15-0.40 |
≤1,00 |
≤1,00 |
≤0,030 |
≤0,030 |
12.00-14.00 |
| 4Cr13 |
0.36-0.45 |
≤0,60 |
≤0,80 |
≤0,030 |
≤0,030 |
12.00-14.00 |
| SUS420J2 |
0.26-0.40 |
≤1,00 |
≤1,00 |
≤0.040 |
≤0,030 |
12.00-14.00 |
Lieferbedingungen
| Zustand |
Bearbeitung
Route |
Toleranz
Bereich |
Oberfläche
Qualität |
Anwendung
Anmerkungen |
| Schwarz |
/ |
Walzprodukt: +3~5 mm
Schmiedeprodukt: +10~20 mm |
Warmgewalzte Oberfläche mit schwarzer Oxidschicht |
Ökonomische Wahl für
Großabnehmer |
Rauh
Bearbeitet |
Geschliffen an 4 Seiten + grob geschliffen an 2 Seiten
|
Walzprodukt: +0~1 mm
Schmiedeprodukt: +0~5 mm |
Saubere Oberfläche
keine starke Oxidschicht |
Vorbearbeitete Oberfläche
Bereit für die Weiterverarbeitung |
Vollständig
Bearbeitet |
Präzision an allen 6 Seiten
fräsgeschliffen |
+0,05–0,1 mm |
Oberflächenrauheit Ra 1,6 |
Direkt einsatzbereit
CNC-Bearbeitung |
geschliffen
Oberflächenbearbeitung |
6 Seiten fein geschliffen |
+0,02–0,05 mm |
Spiegelglanz
|
Für hochpräzise Formen |
Schmiedetechnik
| Heiztemperatur |
Startschmiedetemperatur |
Abschluss der Schmiedetemperatur |
Kühlverfahren |
| Langsam auf 800ºC erhitzen, dann schnell auf die endgültige Schmiedetemperatur erhitzt werden |
1160–1200ºC |
≥850ºC |
Aschekühlung oder Sandkühlung, mit rechtzeitiger Glühbehandlung |
Wärmebehandlung
Glühen
840 bis 870°C
Langsame, kontrollierte Abkühlung im Ofen mit einer Rate von 10 bis 20 °C pro Stunde bis etwa 600 °C; anschließende Luftkühlung. Härte nach dem Glühen: max. 229 HB.
Spannungsarmglühen
Ca. 650°C
Langsame Abkühlung im Ofen; dient zur Entspannung der durch umfangreiche Bearbeitung entstandenen Spannungen oder bei komplexen Formen. Nach vollständigem Erwärmen 1–2 Stunden in neutraler Atmosphäre halten.
Härten
1000 bis 1050°C / Öl, Luft
Haltezeit nach Temperaturangleichung: 15 bis 30 Minuten.
Erreichbare Härte: 53–56 HRC
Anlassen
100 bis 200°C (212 bis 392°F)
Langsame Erwärmung auf die Anlasstemperatur unmittelbar nach dem Härten / Verweilzeit im Ofen
1 Stunde pro 20 mm Werkstückdicke, mindestens jedoch 2 Stunden / Luftkühlung.
Für die Ermittlung durchschnittlicher Härteangaben wird auf das Anlasse-Diagramm verwiesen.